- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Jalur Ekstrusi Lembar PS: Masalah Produksi Umum dan Solusi Praktis untuk Kualitas Lembaran yang Stabil
Garis ekstrusi lembaran polistiren (PS).banyak digunakan dalam industri pengolahan plastik, namun dalam produksi sebenarnya, setiap tahap—mulai dari persiapan bahan mentah hingga penggulungan—dapat menimbulkan masalah yang memengaruhi kualitas dan efisiensi. Artikel ini membahas kesalahan umum, akar penyebabnya, dan tindakan pencegahan praktis berdasarkan pengalaman pengoperasian garis depan, membantu tim produksi mendiagnosis masalah dengan cepat dan mengoptimalkan proses secara efektif.
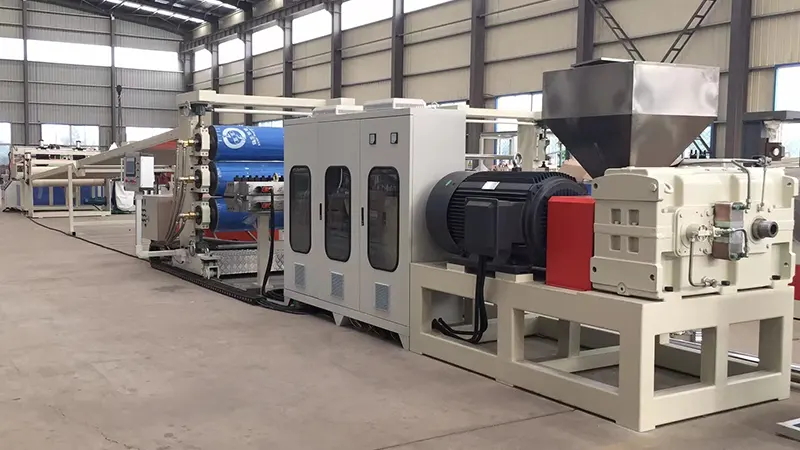
1. Persiapan Bahan Baku: Pertimbangan Praktis
Masalah 1: Garis-garis atau gelembung perak pada permukaan lembaran
Ini adalah tanda klasik kelembapan yang berlebihan. PS agak higroskopis; bahkan sejumlah kecil uap air akan menguap pada suhu leleh, menyebabkan noda perak pada permukaan atau gelembung internal pada lembaran akhir.
Solusi:
-
Pastikan sistem pengeringan berfungsi dengan baik. Kondisi pengeringan yang disarankan: 75–80°C selama 2–3 jam.
-
Saat memulai kembali setelah dimatikan, bersihkan bagian pertama lelehan untuk mencegah material yang terkontaminasi kelembapan memasuki cetakan.
-
Di musim lembab, perpanjang waktu pengeringan dan pantau kadar air secara teratur. Tingkat kelembapan target harus di bawah 0,05%.
Masalah 2: Sifat mekanik menurun akibat penggunaan penggilingan ulang yang berlebihan
Penggunaan edge trim dan scrap merupakan tindakan penghematan biaya yang efektif, namun proses penggilingan ulang mengalami degradasi termal pada setiap siklus pemrosesan, yang menyebabkan pemotongan rantai. Hal ini menyebabkan lembaran menjadi rapuh dengan kekuatan benturan yang berkurang.
Solusi:
-
Pertahankan konten regrind antara 15% dan 25%, sesuaikan berdasarkan kebutuhan produk. Untuk lembaran transparan dengan kejernihan tinggi, kurangi proporsinya lebih lanjut atau hindari penggilingan ulang seluruhnya.
-
Keringkan dan hilangkan debu dan giling ulang secara menyeluruh sebelum digunakan untuk mencegah kontaminasi.
-
Pertimbangkan untuk menambahkan pengubah dampak untuk mengkompensasi hilangnya ketangguhan yang disebabkan oleh penyesalan.
2. Bagian Ekstrusi: Masalah Umum dan Penyesuaian
Masalah 3: Fluktuasi keluaran menyebabkan ketebalan lembaran tidak merata
Ini adalah masalah yang sering terjadi pada sistem ekstrusi, biasanya terkait dengan kecepatan sekrup yang tidak stabil, pengumpanan yang tidak konsisten, atau suhu barel yang berfluktuasi.
Langkah-langkah pemecahan masalah:
-
Periksa apakah terdapat "bridging" pada feed hopper (bahan menggantung ke atas dan tidak mengalir ke bawah). Pasang pemutus jembatan atau alihkan ke pemberian makan paksa jika perlu.
-
Verifikasi pengaturan suhu di sepanjang barel ekstruder. Panas berlebih pada zona umpan dapat menyebabkan pencairan dini dan pakan tidak menentu.
-
Pasang pompa lelehan antara ekstruder dan cetakan. Ini secara efektif mengisolasi fluktuasi tekanan denyut sekrup, memastikan tekanan saluran masuk cetakan yang konstan—ini adalah salah satu investasi paling efektif untuk presisi ketebalan.
Masalah 4: Degradasi lelehan dan menguning karena suhu berlebihan
PS memiliki jendela pemrosesan yang relatif sempit. Di atas 240°C, degradasi termal menjadi signifikan, ditandai dengan lelehan yang menguning dan berkurangnya transparansi.
Solusi:
-
Atur suhu barel secara bertahap dari zona umpan ke zona pengukuran, dengan suhu maksimum dijaga pada 220–230°C.
-
Periksa kecepatan sekrup—geseran berlebihan dari RPM tinggi menghasilkan panas gesekan yang tidak diinginkan.
-
Untuk penghentian yang melebihi 15 menit, turunkan suhu tong atau bersihkan lelehan untuk mencegah material mengendap dan rusak.
3. Kontrol Mati dan Kalender: Poin Penting
Masalah 5: Variasi ketebalan melintang yang signifikan
Hal ini biasanya diakibatkan oleh penyesuaian celah bibir cetakan yang tidak tepat atau distribusi suhu leleh yang tidak merata di seluruh lebar cetakan.
Solusi:
-
Sesuaikan celah bibir berdasarkan ketebalan target. Prinsip kompensasi yang umum adalah mengatur bagian tengah sedikit lebih tipis daripada bagian tepinya untuk mengimbangi penyusutan tepi.
-
Pastikan semua pita pemanas mati bekerja secara seragam. Suhu cetakan yang tidak merata menyebabkan laju aliran lelehan tidak konsisten.
-
Untuk lembaran lebar, pasang mixer statis di bagian hulu cetakan untuk meningkatkan keseragaman suhu leleh di seluruh lebarnya.
Masalah 6: Bahan menempel pada gulungan kalender atau bekas gulungan pada lembaran
Cacat ini secara langsung mempengaruhi kualitas permukaan dan tidak dapat diterima untuk aplikasi lembaran transparan.
Petunjuk pemecahan masalah:
-
Periksa permukaan gulungan kalender dari goresan, lubang, atau residu. Lakukan pemolesan dan pembersihan rutin dengan pembersih gulungan khusus.
-
Kontrol suhu tiga gulungan dengan hati-hati: biasanya gulungan atas sedikit lebih panas daripada gulungan tengah, dengan gulungan bawah paling dingin. Pengaturan yang tepat bergantung pada ketebalan lembaran dan kecepatan garis.
-
Jika menggunakan bahan pelepas atau pelapis anti blok, pastikan pengaplikasiannya seragam. Aplikasi yang berlebihan dapat menyebabkan kabut atau berkurangnya kilap permukaan.
4. Lembar Busa PS: Tantangan Khusus
Soal 7: Struktur sel kasar atau tidak seragam
Untuk lembaran PS berbusa, kehalusan dan keseragaman sel merupakan indikator kinerja yang penting. Sel yang kasar atau tidak rata secara signifikan mengurangi kekuatan mekanik dan sifat isolasi termal.
Poin kontrol utama:
-
Dispersi zat nukleasi (talc) adalah hal yang terpenting. Gunakan talk ultra-halus (ukuran partikel di bawah 5μm) dan pastikan pencampuran menyeluruh selama tahap peracikan.
-
Kontrol suhu pada ekstruder sekunder (tahap pendinginan) merupakan faktor paling penting untuk kualitas busa. Fluktuasi suhu harus dijaga dalam ±1°C.
-
Periksa stabilitas injeksi bahan peniup; fluktuasi tekanan dalam sistem injeksi secara langsung mempengaruhi distribusi ukuran sel.
Masalah 8: Penyusutan berlebihan pada lembaran berbusa
Penyusutan yang berlebihan menyebabkan ketidaksesuaian dimensi, terutama terlihat selama operasi thermoforming hilir.
Solusi:
-
Sesuaikan kecepatan pengangkutan dan rasio ledakan (BUR). Rasio penarikan yang tepat meningkatkan orientasi sel, yang mengurangi pasca penyusutan.
-
Tingkatkan sedikit dosis zat nukleasi—struktur sel yang lebih halus berkontribusi pada stabilitas dimensi yang lebih baik.
-
Jaga ketegangan belitan tetap moderat. Ketegangan yang berlebihan dapat menyebabkan penyusutan mulur ketika lembaran berada di bawah tekanan pada gulungan.
5. Perawatan Harian dan Optimasi Produksi
Daftar periksa pemeliharaan rutin:
-
Ganti paket layar berdasarkan kenaikan tekanan balik, bukan hanya ketika tekanan menjadi sangat tinggi. Tetapkan jadwal penggantian yang tetap untuk konsistensi.
-
Tarik sekrup secara berkala dan periksa laras dari keausan. Sekrup yang aus secara signifikan mengurangi kapasitas plastisisasi dan kualitas keluaran.
-
Bantalan gulungan kalender dan rantai penggerak sering kali diabaikan sebagai titik keausan. Lumasi secara teratur dan periksa paralelisme gulungan.
Kiat efisiensi energi:
-
Titik setel suhu barel yang lebih rendah jika kualitas plastisisasi memungkinkan. Setiap penurunan 5°C dapat menghemat sekitar 3–5% konsumsi energi.
-
Isolasi barel ekstruder untuk meminimalkan kehilangan panas ke lingkungan.
-
Giling trim tepi secara online sedapat mungkin untuk menghindari pemanasan ulang potongan yang sudah didinginkan.
Pengoperasian yang stabil dari aGaris ekstrusi lembar PSbergantung pada pemantauan kondisi peralatan yang tepat dan optimalisasi proses yang berkelanjutan. Dalam praktiknya, sebagian besar masalah kualitas bukan berasal dari cacat peralatan, melainkan dari detail operasional dan perubahan lingkungan. Tim produksi didorong untuk menyimpan log parameter proses secara mendetail, dan menghubungkan setiap penyesuaian dengan kualitas produk yang dihasilkan. Seiring berjalannya waktu, panduan ini menjadi panduan referensi khusus pabrik yang paling berharga—jauh lebih berguna dibandingkan panduan pengoperasian umum apa pun.